機械加工の技能者
きかいかこうのぎのうしゃ
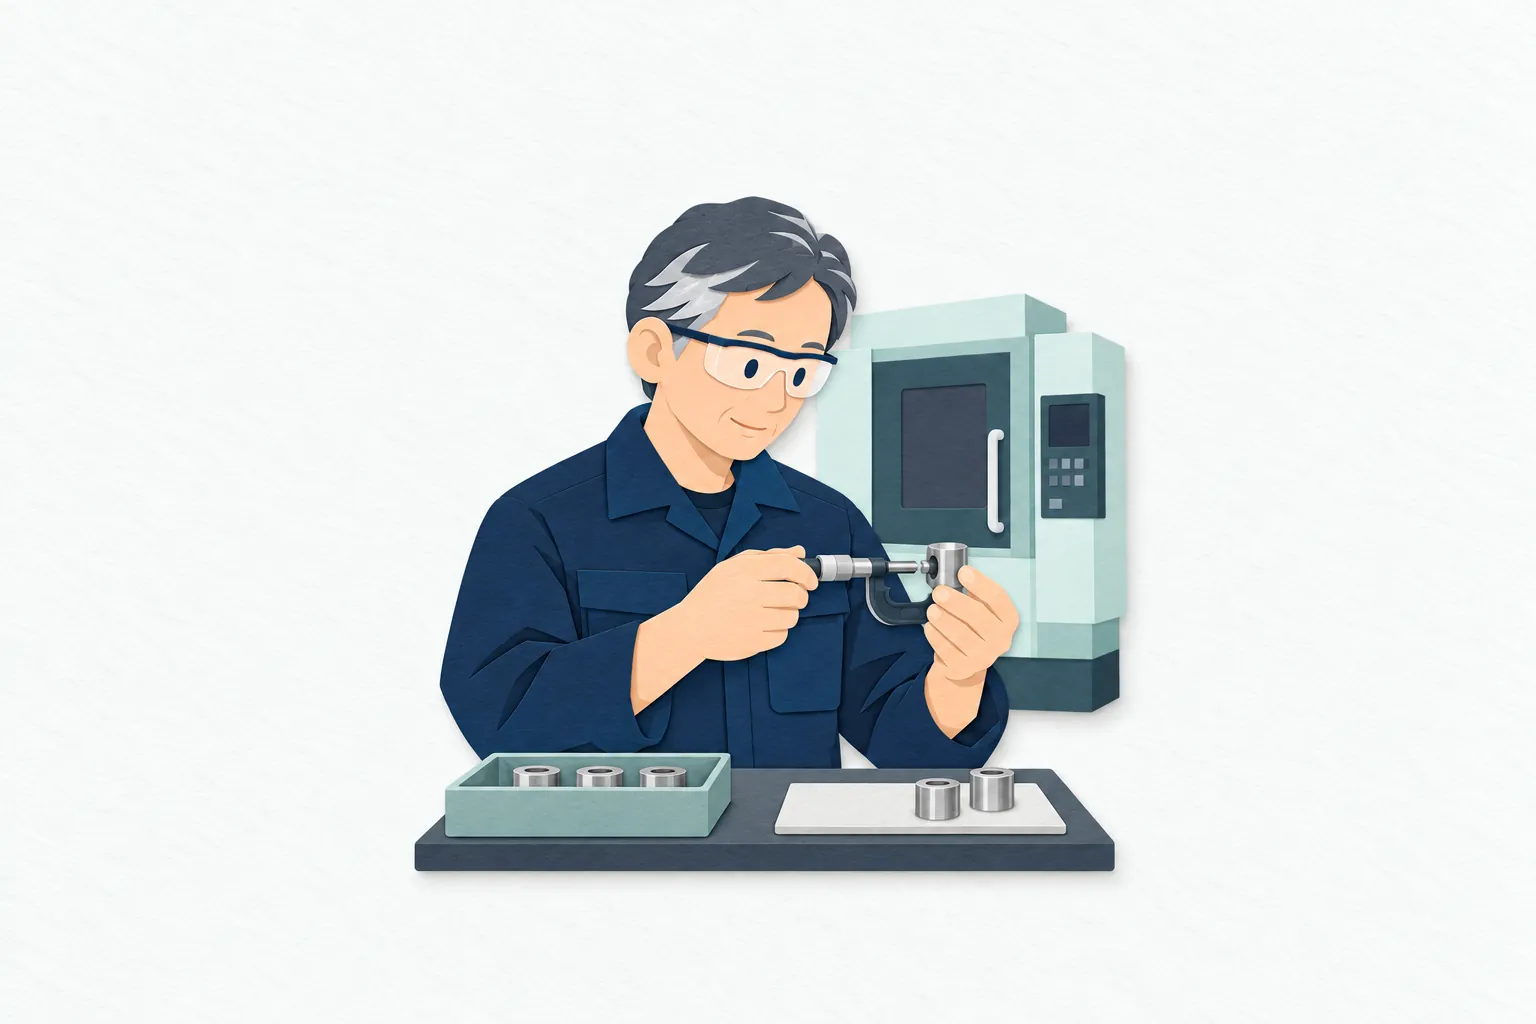
旋盤やマシニングセンターなどの工作機械で金属を削り、図面で指定された寸法の部品をつくる技能職。加工プログラムを設定し、工具と材料を取り付け、試し削りと寸法測定を繰り返して精度を出す。
はじめに
金属のかたまりから、機械の部品を削り出す仕事です。図面を読み、金属をどこからどんな順番で削るか考えて、工作機械に工具や材料を取り付けます。機械は自動で動くこともありますが、削る刃がすり減ったり材料が熱で広がったりするため、測り直して細かく調整する技が必要です。
2050年の見通し
2050年の収入が、この職業の今の収入と比べてどう変わりそうかを示します。物価の上昇を差し引いた実質の変化です。
- 収入
- 多品種少量品の段取り技術は付加価値を持ちうるが、定型加工の自動化で単純作業の賃金交渉力は弱まりやすい。受注単価、材料と工具のコスト、技能評価によって実質収入の差が広がるとみる。
- 需要
- NC機械は現時点ですでに自動運転が中心であり、今後の自動工具交換や測定補正で量産現場の人数が減る可能性がある一方、試作・修理の技能需要は残る。
- 人による差
- 人による差が広がる
今の機械加工の技能者の仕事
- 加工図面と公差の読み取り部品の形状・寸法・表面粗さと許される誤差を読み、旋削・穴あけ・仕上げの順番を決める。
- NC加工プログラムの設定工作機械に工具の移動経路と切削条件を入力し、シミュレーションと空運転で干渉を確かめる。
- 刃物・治具・材料の段取りエンドミルや旋削バイトを選び、治具で金属素材を固定し、基準面と原点を測って合わせる。
- 試し削りと補正値の入力初回の切削品をマイクロメーターなどで測り、工具の摩耗や温度変化に応じて補正値を入力する。
- 加工後の品質確認と保全加工面の傷・穴の位置・寸法を確認し、切りくずの除去、工具交換、潤滑や機械の清掃を行う。
2050年、仕事はどう分担される?
業務ごとに、2050年にだれが主に担いそうかを3つに分けました。職業そのものが「なくなる確率」ではありません。
AI・ロボットが中心
- 標準部品の工具経路生成 確からしさ:高 CAD形状と素材に合わせて工具経路の候補を計算する工程は自動化が進み、単純なNCプログラム作成を省力化する。
- 刃先摩耗の兆候診断 確からしさ:中 主軸の電力や振動から工具交換の時期を推定できるが、材質が変わった場合は人による確認が必要だ。
AIと協働
- 多品種少量の段取り決定 確からしさ:中 加工順はソフトが提案しても、機械に収まる治具の位置と材料の固定を現物で試す必要がある。
- 仕上げ面の不良原因の究明 確からしさ:中 表面の筋が振動、工具の欠け、固定不足のどれによるかをデータから絞り込めても、試し削りで再現を確かめる。
人が中心
- 図面にない組付け具合の調整 確からしさ:中 修理用の一品部品では相手側の摩耗した形状に合わせる必要があり、実物で当たりを測り取る技能が残りうる。
2050年の一日
2050年、機械加工の技能者の一日(架空)
部品の側面に、細い光の筋が一本走っていた。54歳の機械加工技能者・修一は、加工を終えた小さな真ちゅう製の歯車ケースを斜めにかざす。機械の検査は寸法を合格と判定したが、指で触ると表面がわずかにざらつく。古い測定器の交換部品なので、相手の軸が滑らかに動かなければ意味がない。修一は工作機械を止め、削り取った金属の切りくずを観察した。
午前、NC旋盤に入れた加工プログラムを開く。画面には切削条件の変更案がいくつも出ている。修一はその中から回転数ではなく刃先の形状を変える案を選ぶ。先端が少し欠けていたため、設定だけを変えても同じ筋が出ると考えたからだ。新しい刃物を工具台へ取り付け、材料の中心を測定器で合わせ直す。何も削らない空運転で動く範囲を確かめ、短い試し削りを始める。
昼過ぎ、測った寸法は合っている。しかし組み合わせる軸には長年使われた小さな摩耗がある。修一は交換するケースを軸に仮組みし、回転の重さを測る。図面どおりであっても、実物に合うとは限らない。工場の若い担当者へ、設計値を変えずに表面仕上げを調整する理由を説明する。
最後にもう一度、指先で新しいケースを確かめた。今度は光の筋が消え、軸が軽く回る。機械が計算した正確さに、古い実物の癖を読む判断を加える。それが修一の仕事の面白さだ。午後の検査票には数値だけでなく、使った刃物と試し組みの結果も残した。
収入
平均の年収だけでは、その仕事の収入は分かりません。働き方や経験、地域、独立しているかどうかで大きく変わります。
今の年収
約484万円(年収・平均値)
- 2025年job tag「NC工作機械オペレーター」の全国年収483.9万円を円換算した。機械加工技能者の代表的な近接職種として用いた。
- NC工作機械を扱う人の職業分類に対応した統計であり、手動の汎用工作機械、金型加工、研削の職人を一括して平均した額ではない。
- 量産品の交替制勤務と少量試作・修理部品の加工では時間帯、技能評価、残業代が異なる。
- 独立加工所の受注売上や機械の減価償却費を差し引いた個人所得とは別である。
収入を動かすもの
AIで仕事が速くなっても、収入が上がるとは限りません。何が収入を押し上げ、何が押し下げるかを並べました。
-
多品種少量の段取り技能上がる方向
毎回ちがう形の部品でも、短い時間で機械を合わせられる人は大切です。
大人向けの詳しい説明
小ロットではプログラム作成より治具設計と試し削りの経験が差別化の要因になる。
-
CAMと自動補正の進歩どちらにも動きうる
機械が削り方を計算しやすくなりますが、刃物の交換や試し削りも必要です。
大人向けの詳しい説明
工具経路生成と測定補正は省人化要因だが、難加工材や設備の異常に対応する役割は残る。
-
国内の精密部品の生産量どちらにも動きうる
日本で機械部品をつくる工場が増えるか減るかで求人が変わります。
大人向けの詳しい説明
製造業の設備投資と海外調達比率が変わるため、地域の産業集積によって求人の見通しが違う。
-
切削工具とエネルギー費用下がる方向
刃物や電気の値段が上がると、工場の利益が減りやすくなります。
大人向けの詳しい説明
工具寿命の管理は原価低減に直結するが、受注価格へ転嫁できないと賃金原資が限られる。
2050年の3つのシナリオ
未来の収入はひとつの数字では言えません。条件ごとに分けて、どうなれば収入がどう動くかを考えます。
-
少量精密加工が伸びる
条件国内で特殊部品の修理や少量試作品の需要が続き、短納期の段取り技能が不足する。
起きそうなこと工具・治具を変えて図面精度を出せる人材への評価が高まり、定型加工とは賃金差が生じうる。
-
自動段取りが普及する
条件工具交換、原点測定とNCプログラム生成が一体の加工設備が多くの工場へ広がる。
起きそうなこと繰り返し加工の作業者数は減り、設備保全と難加工材の調整を担う仕事へ移る。
-
価格競争が続く
条件安い海外加工部品の調達が増え、国内の中小加工所が受注単価を上げられない。
起きそうなこと加工時間の短縮が収益改善につながっても、その成果が個々の作業者の実質賃金に届かない場合がある。
働き方と暮らし
人手は足りる? 余る?
NC旋盤やマシニングセンターは、すでにプログラムに従って自動で加工する。2050年には工具の交換や測定補正も連動し、同じ部品を繰り返しつくる工程の人手はさらに減る可能性がある。単純な機械の監視業務だけを見れば需要は弱まりやすい。
一方、古い設備の交換部品、難加工材、新製品の試作は毎回条件が違う。生産拠点が国内にどれほど残るかで人数は大きく変わるが、少量品の段取りと寸法不良の修正ができる技能者は引き続き求められると見立てる。
働き方
機械部品工場、金型工場、産業機械メーカーや試作品をつくる加工所などで働く。多くは設備の近くに立ち、パソコンのNC画面と実物を往復する。夜間も自動加工する工場では交替勤務や機械の稼働管理を担当する場合がある。
2050年は少人数で複数台を受け持つ働き方が増えうる。熟練者が離れた工場へ加工条件を助言することはできても、材料の固定、工具の取り付け、精度の最終確認には現地作業が残る。地方の中小工場と都市近郊の試作拠点では受注内容も異なる。
この仕事に近づくには
進路と資格
- 高校で製図・数学と加工の基礎を学ぶ工業高校の機械科や普通科から職業訓練・就職へ進める。数値制御の基礎に必要な座標、三角比、金属材料の性質を学ぶ。
- 職業能力開発校や高専などで実習する都道府県の職業能力開発校、専門学校、高等専門学校(本科5年)などで旋盤、マシニングセンター、測定器の扱いを学ぶ道がある。統一の国家免許が就業の条件ではない。
- 現場で段取りを習得し技能検定を目指す図面の異なる仕事で工具設定と試し削りを経験し、国家検定の機械加工技能士(数値制御旋盤作業・マシニングセンタ作業等)などに挑戦できる。
今から伸ばしたい力
- 図面の公差と表面粗さから、加工の順番と工具を決める読図力
- 旋盤とマシニングセンターの座標、工具長補正と原点を理解する力
- 切削音や切りくずの形から刃物の摩耗と加工条件のずれに気づく観察力
- マイクロメーターや三次元測定機で微小な寸法差を繰り返し測る力
- 材料の固定方法と工具経路を工夫して、精度と加工時間を両立させる段取り力
関連する職業
-
 2050年の収入ほぼ変わらない
-
 2050年の収入少し上がる
-
 2050年の収入ほぼ変わらない
出典と前提
出典
- NC工作機械オペレーター - 職業詳細(job tag)(厚生労働省)、2026年11月1日取得 NC旋盤、マシニングセンター、工具設定、試し削りと2025年全国年収483.9万円の確認
予測の前提
- 国内の中小加工所にもNC工作機械の計測・工具交換の自動化が段階的に進むと仮定する。
- 量産品の加工と試作・補修用の少量部品とでは自動化の難しさが異なると仮定する。
- 加工時間の短縮で企業利益が増えても、その分が自動的に従業員の実質賃金へ回るとは仮定しない。
このページの更新
- 初稿を公開
ラベルの意味や予測の限界は「予測の読み方」で説明しています。